Анотація:Технологія термоелектричного охолодження стала незамінною для управління температурою в мікроелектроніці, оптичному зв’язку та медичних пристроях. Проте стеля продуктивності будь-якого модуля TEC остаточно визначається матеріалом, з якого він виготовлений. У цій статті пояснюється, чомуЕкструдовані термоелектричні матеріалистали чудовою альтернативою звичайним зливкам зонного плавлення, зосереджуючись на їхній щільній текстурованій мікроструктурі, підвищеній механічній міцності та критичній здатності підтримувати товщину стружки до 0,2 мм. Завдяки порівняльному аналізу виробничих процесів, даних про механічні властивості та практичних прикладів обговорення демонструє, як технологія екструзії долає давній компроміс між термоелектричною ефективністю та механічною міцністю.
- Чим екструдовані термоелектричні матеріали відрізняються від альтернатив зонного плавлення?
- Як процес екструзії створює щільну текстуровану структуру?
- Чому механічні властивості визначають мінімальний розмір модуля TEC
- Поріг 0,2 мм: можливість виробництва ультратонких мікросхем
- Застосування, які потребують екструдованих термоелектричних матеріалів
- Від злитка до модуля: виробничі можливості та контроль якості
- Часті запитання
Чим екструдовані термоелектричні матеріали відрізняються від альтернатив зонного плавлення?
Вибір між екструзією та зонним плавленням залежить не лише від переваг виробництва. Він визначає весь подальший виробничий процес для термоелектричних охолоджувачів — від того, як злитки нарізаються на пластини, до того, наскільки тонко ці пластини можна подрібнити, до того, скільки з них витримують стадію нарізання без руйнування.
Зонне плавлення вже давно є еталоном для виробництва високочистих монокристалів на основі Bi₂Te₃. Процес спрямованого затвердіння вирівнює зерна вздовж осі росту, забезпечуючи відмінну мобільність носія. Однак саме це вирівнювання створює структурну вразливість. Кристали Bi₂Te₃ легко розщеплюються вздовж базисної площини, що означає, що під час різання, стоншування та складання матеріал схильний до відколів і розшарування, особливо коли товщина цілі падає нижче 0,5 мм.
Процес екструзії йде принципово іншим шляхом. Починаючи з механічно сплавлених або попередньо спресованих порошків, матеріал продавлюється через головку при підвищеній температурі, піддаючи його серйозній пластичній деформації. Ця деформація не просто формує матеріал; він перебудовує внутрішню архітектуру зерна. Результатом є щільне дрібнозернисте тіло з контрольованою кристалографічною текстурою, яке зберігає анізотропні транспортні переваги Bi₂Te₃, одночасно значно покращуючи механічну цілісність.
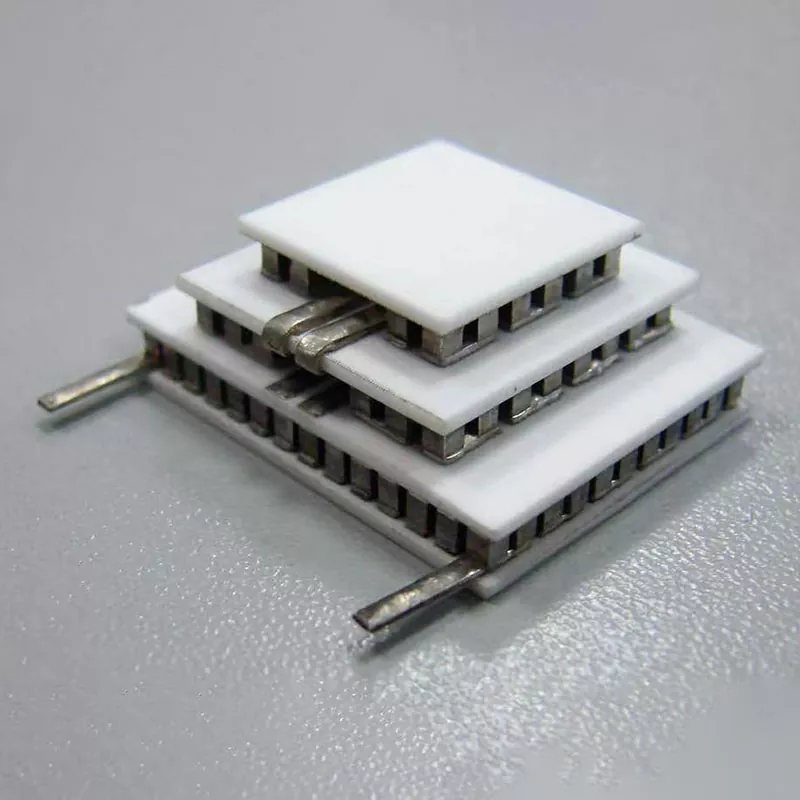
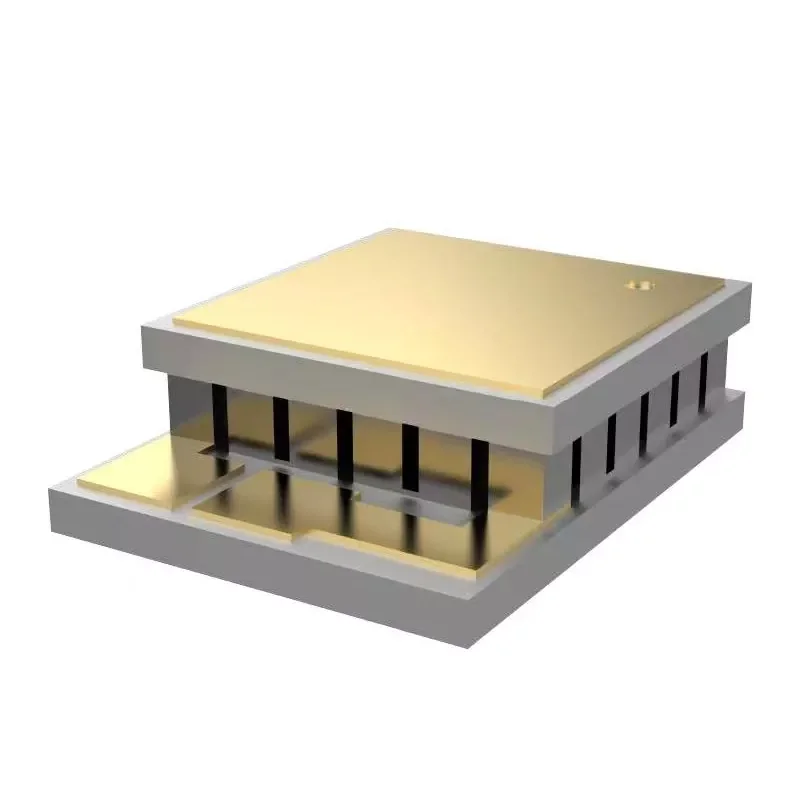
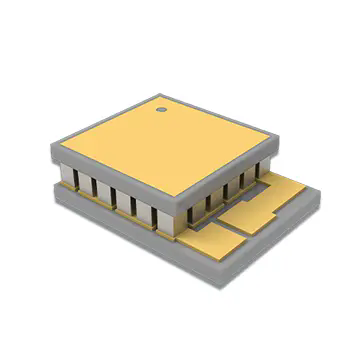
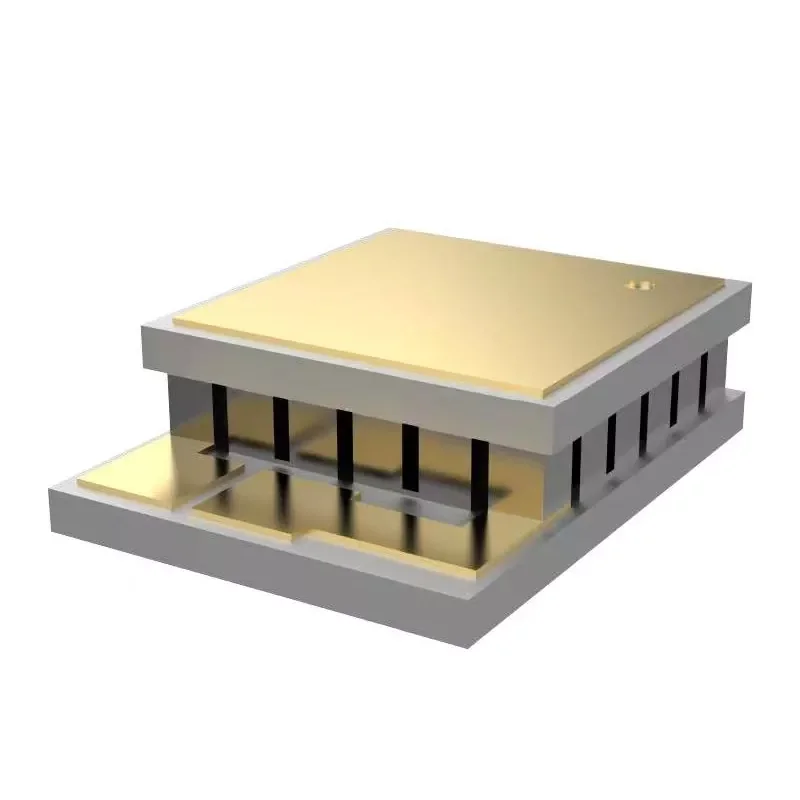
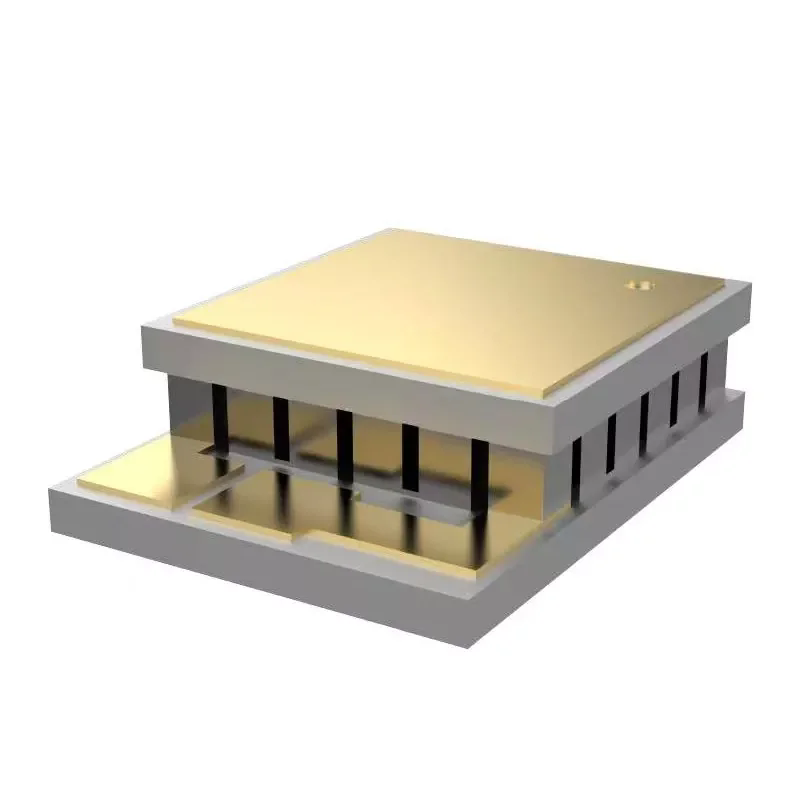
Практичні наслідки значні. Там, де зонально розплавлені злитки можуть забезпечити прийнятну продуктивність у стандартних модулях TEC із висотою ніжок 1,0–1,5 мм, матеріали, виготовлені екструзією, відкривають двері до архітектур модулів, які раніше були непрактичними: мікро-TEC з висотою ніжок 0,2 мм, багатоступінчасті каскади, що вимагають точної узгодженості розмірів кожного елемента, і рішення для охолодження, прилеглі до тонкої плівки. для фотонних пристроїв.
Як процес екструзії створює щільну текстуровану структуру?
Розуміння мікроструктурної трансформації під час екструзії має важливе значення для того, щоб зрозуміти, чому ці матеріали поводяться по-різному під час подальшої обробки. Цей механізм заснований на динамічній рекристалізації — процесі, коли зерна зароджуються і ростуть заново, поки матеріал все ще зазнає деформації.
Подрібнення зерна шляхом пластичної деформації
Під час гарячої екструзії заготовка відчуває інтенсивну деформацію зсуву, коли вона проходить через матрицю. Ця енергія деформації призводить до динамічної рекристалізації, замінюючи вихідну крупнозернисту структуру витонченою, рівновісною або злегка подовженою мережею зерен. Дослідження сполук на основі Bi₂Te3 p-типу, виготовлених за допомогою гарячої екструзії, продемонструвало, що швидкість екструзії безпосередньо визначає баланс між рекристалізацією та ростом зерна. При контрольованій швидкості 1,0 мм/хв можна досягти середнього розміру зерен до 1,53 мкм, що супроводжується високою щільністю меж зерен під малим кутом.
Ці межі з низьким кутом є критичними. На відміну від висококутових меж, які розсіюють носії заряду та погіршують електричну провідність, низькокутові межі зберігають рухливість носіїв, водночас сприяючи розсіюванню фононів, тим самим пригнічуючи решітку теплопровідності. Саме ця подвійна функція дозволяє екструдованим матеріалам підтримувати термоелектричні характеристики, конкурентоспроможні порівняно з аналогами зонного розплаву, зберігаючи при цьому значну механічну міцність.
Контроль текстури та керування анізотропією
Bi₂Te₃ є шаруватим матеріалом, і його термоелектричні властивості сильно анізотропні. Напрямок у площині (перпендикулярно до осі c) демонструє набагато більшу рухливість носія, ніж напрямок у поперечній площині. Процес екструзії використовує цю анізотропію, вирівнюючи вісь c переважно вздовж напрямку екструзії, створюючи так звану текстуру волокна.
Ступінь текстури кількісно визначається коефіцієнтом орієнтації F, який коливається від 0 (випадковий) до 1 (ідеально вирівняний). Завдяки ретельному контролю температури та швидкості екструзії було досягнуто значення F 0,28–0,41 для матеріалів p-типу. Для Bi₂Te₃ n-типу було показано, що вирівнювання напрямку екструзії з початковою текстурою в площині принаймні подвоює ступінь текстури, що забезпечує рухливість носія за кімнатної температури 263 см²V⁻¹s⁻¹ і коефіцієнт потужності, що наближається до 47,3 мкВт⁻¹K⁻².
Порівняння внутрішніх структур
| Елемент порівняння | Extruded Bi₂Te₃-Sb₂Te₃ Materials | Традиційні матеріали зонного плавлення |
|---|---|---|
| Внутрішня структура | Щільна фактурна структура | Спрямована кристалічна структура |
| Механічна обробка | Вища стійкість під час різання та проріджування | Більш чутливий до дефектів, пов'язаних з розщепленням |
| Виготовлення тонких мікросхем | Підтримує компоненти TEC товщиною 0,2 мм | Складніше для надтонкої обробки |
| Консистенція матеріалу | Контрольована однорідність текстури | Залежить від умов росту кристалів |
| Додатки | Micro TEC, багатоступінчастий TEC, точне охолодження | Звичайні програми TEC |
Чому механічні властивості визначають мінімальний розмір модуля TEC
У конструкції термоелектричного кулера просте співвідношення визначає, наскільки маленьким може стати модуль: мінімальна висота ніжки обмежена механічною міцністю матеріалу. Термоелектрична ніжка, яка занадто тонка для площі свого поперечного перерізу, зламається під час паяння, нарізання кубиками або термоциклування. Це не теоретичне занепокоєння — це основне вузьке місце в мініатюризації TEC.
Процес екструзії безпосередньо враховує це обмеження. Удосконалюючи розмір зерен і вводячи дислокації високої щільності, екструзія суттєво підвищує як міцність на стиск, так і на зсув порівняно з матеріалом зонного розплаву.
Профілі механічних властивостей N-типу та P-типу
| Механічна властивість | Матеріал N-типу | Матеріал P-типу |
|---|---|---|
| Міцність на стиск (МПа) | 54.0 | 66.0 |
| Міцність на зсув (МПа) | 16.0 | 21.0 |
| Модуль Юнга (ГПа) | 47.0 | 42.0 |
| Коефіцієнт Пуассона | 0.30 | 0.30 |
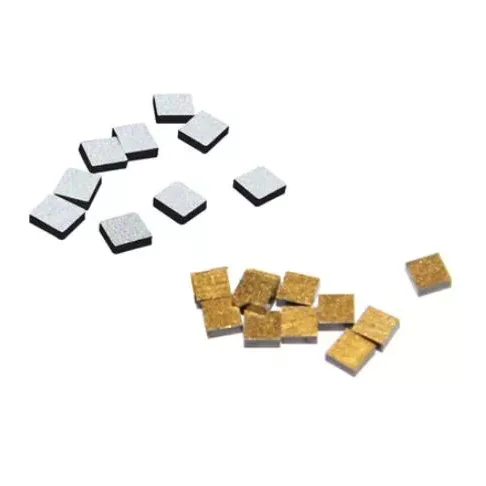
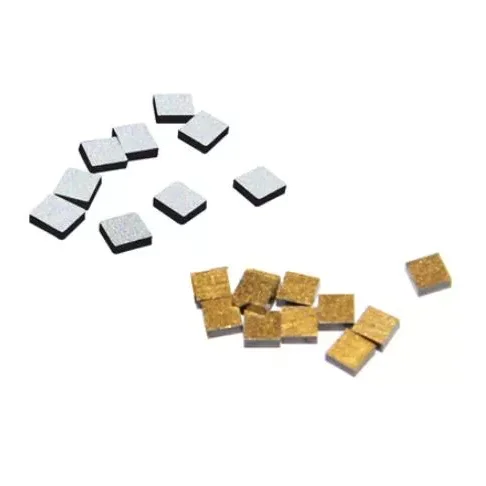
Ці значення представляють значний запас над тим, що зазвичай вимагається для обробки тонких кристалів. Для контексту повідомлялося, що гаряче екструдовані сполуки на основі Bi₂Te3 p-типу мають міцність на стиск, що досягає 189–226 МПа, і міцність на вигин 126–139 МПа залежно від умов екструзії. Ці покращені властивості дозволяють різати мікрочастинки розміром лише 100 × 100 × 200 мкм³ без руйнування.
Термоциклічна надійність
Механічна міцність також визначає довгострокову надійність під час термоциклування. Коли модуль TEC працює, термоелектричні ніжки зазнають повторних циклів нагрівання та охолодження. Межі зерен діють як слабкі місця, де мікротріщини можуть зароджуватися та поширюватися. Дрібнозерниста структура з щільним зв’язком, отримана шляхом екструзії, розподіляє термічні напруги більш рівномірно, ніж схильна до розщеплення кристалічна структура зонно-розплавленого матеріалу, покращуючи стійкість до циклічної втоми.
Поріг 0,2 мм: можливість виробництва ультратонких мікросхем
Здатність обробляти термоелектричний матеріал товщиною до 0,2 мм — це не просто виробнича цікавість — це важлива технологія, що лежить в основі нового покоління компактних охолоджуючих пристроїв. При такій товщині термоелектрична ніжка має співвідношення висоти до ширини, яке наближається до 1:1 для типових геометрій елементів, що означає, що структурне навантаження під час складання є переважно стискаючим, а не вигинальним.
Три фактори роблять екструзію сприятливим процесом для цього режиму товщини.
Знижена чутливість до розщеплення
Зонне розплавлення Bi₂Te₃ легко розщеплюється вздовж базисної площини. Коли пластина стоншується приблизно нижче 0,5 мм, навіть незначні напруги при транспортуванні можуть ініціювати тріщини розколу, які поширюються по всьому елементу. Процес екструзії порушує цей шлях розщеплення, вводячи неправильно орієнтовані зерна та межі під малим кутом, які відхиляють поширення тріщин. У результаті виходить матеріал, який витримує механічні навантаження під час нарізання кубиками, збирання та пайки без катастрофічного руйнування.
Контрольована текстура для рівномірного нарізання
У багатоелементних модулях ТЕС кожна нога повинна мати майже ідентичні електричні та теплові характеристики. Якщо орієнтація текстури змінюється від елемента до елемента, ефективність охолодження модуля стає непередбачуваною. Екструзія виробляє злитки з однорідною текстурою по всій довжині, гарантуючи, що елементи, вирізані з різних позицій в одному зливку, демонструють узгоджені властивості. Ця узгодженість особливо важлива в багатоступеневих конфігураціях ТЕС, де сотні елементів повинні працювати в тепловому балансі.
Сумісність технологічного обладнання
Механічна міцність екструдованого матеріалу також впливає на вибір наступного обладнання. Оскільки матеріал стійкий до відколів, виробники можуть використовувати вищі швидкості подачі під час нарізання пластин і кубиків, скорочуючи час і вартість обробки. Подібним чином автоматизовані системи підбору й розміщення можуть працювати з тоншими елементами з меншим ризиком поломки, забезпечуючи більшу продуктивність складальних ліній.
Застосування, які потребують екструдованих термоелектричних матеріалів
Технічні переваги екструзії перетворюються на відчутні переваги в кількох сферах застосування, де важливі тонкі надійні термоелектричні елементи.
Оптичний зв'язок і охолодження лазерних діодів
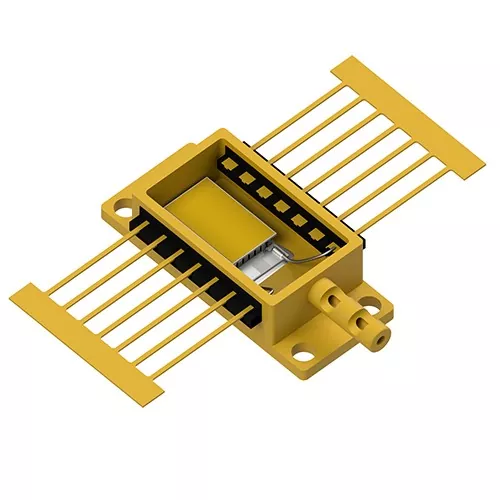
Оптичні трансивери та лазерні діоди надзвичайно чутливі до температури. Дрейф довжини хвилі, знижена вихідна потужність і прискорена деградація – все це є наслідком неадекватного теплового контролю. В оптичних модулях 5G, наприклад, термоелектричні охолоджувачі повинні підтримувати температуру лазерного чіпа в межах жорстких допусків під час розміщення в пакетах, які вимірюються в міліметрах.
Можливість тонкого чіпа 0,2 мм безпосередньо підтримує цю вимогу. Гаряче екструдовані термоелектричні матеріали на основі Bi₂Te₃ були валідовані в додатках оптичних модулів, демонструючи ефективний контроль температури фотонного чіпа з можливістю інтеграції в комунікаційні, лазерні та інфрачервоні системи. Висока міцність матеріалу на стиск гарантує, що термоелектричні ніжки витримають процеси пайки та складання, які використовуються у виробництві трансиверів, де невідповідність теплового розширення призведе до руйнування слабкіших матеріалів.
Багатоступеневі структури ТЕС
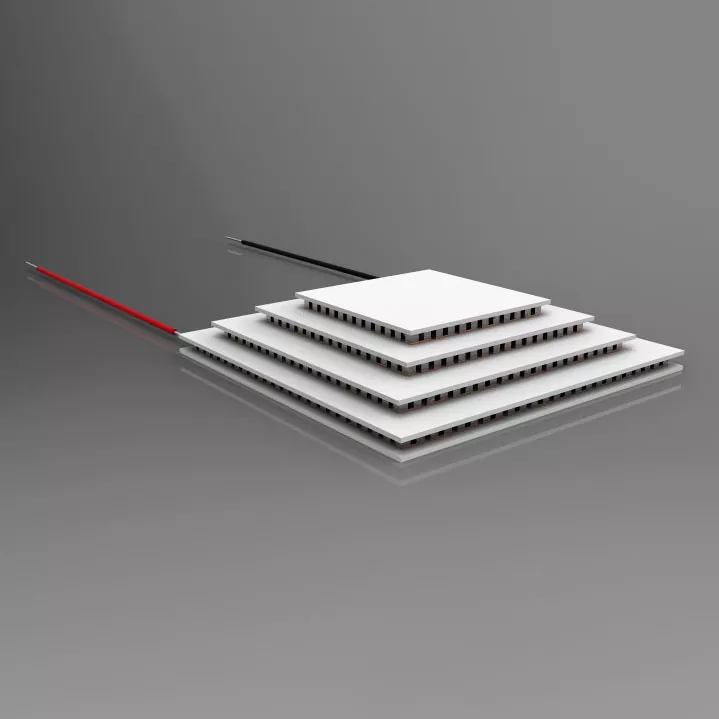
Багатоступінчасті термоелектричні охолоджувачі складаються з декількох шарів термоелектричних елементів для досягнення різниці температур, якої не може досягти один ступінь. Кожна додаткова ступінь збільшує потужність теплового насоса та досяжний ΔT, але також створює нові механічні проблеми. Елементи на вищих рівнях мають бути тоншими, і вони повинні підтримувати узгодженість продуктивності з елементами на нижчих рівнях.
Технологія екструзії була застосована спеціально для виготовлення термоелектричних ніжок для твердотільних багатоступеневих охолоджувачів, що працюють при температурах приблизно до 140 К. Механічні властивості екструдованого матеріалу — зокрема його стійкість до руйнування під час збирання щільно упакованих багатошарових структур — ось що робить ці каскадні конструкції технологічними.
Медичний і лабораторний контроль температури
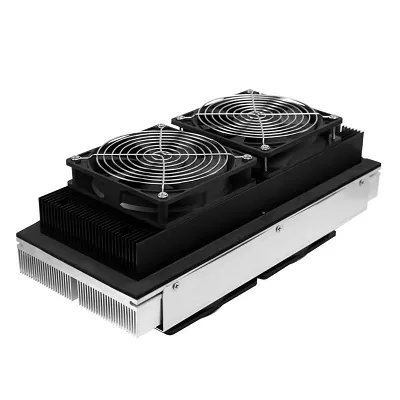
Термоелектричні охолоджувачі широко використовуються в медичних холодильних системах, лабораторних приладах і дослідницькому обладнанні, де точне регулювання температури є критичним. Застосування варіюються від підтримки стабільності реагентів у діагностичних пристроях до контролю температури зразка в аналітичних приладах.
У цих налаштуваннях термоелектричний матеріал повинен забезпечувати як теплові характеристики, так і довгострокову надійність. Екструдовані матеріали Bi₂Te₃-Sb₂Te₃ пропонують необхідну комбінацію: термоелектричні характеристики поблизу кімнатної температури, які можна порівняти з матеріалами зонного розплаву, у поєднанні з механічною міцністю, яка забезпечує стабільну роботу протягом тисяч термічних циклів.
Промисловий і напівпровідниковий термоконтроль
Екструдовані злитки великого діаметру — доступні в діаметрах до 35 мм і довжиною 120 мм або 240 мм — служать для промислового виробництва ТЕС, де потрібні більші охолоджувальні елементи. Застосування включають локалізоване керування температурою в напівпровідниковому обладнанні, електронних системах охолодження та промислових пристроях контролю температури. Масштабованість екструзійної обробки дозволяє виробникам виготовляти злитки в об’ємах, які були б непрактичними за методів вирощування монокристалів.
Від злитка до модуля: виробничі можливості та контроль якості
Виробництво екструдованих термоелектричних матеріалів вимагає інтегрованого виробничого підходу, який охоплює підготовку матеріалу, обробку екструзією, виготовлення елементів і збірку модулів. Кожна стадія повинна контролюватися, щоб підтримувати мікроструктурні характеристики, які надають екструдованим матеріалам їхні переваги в роботі.
Підготовка матеріалу та екструзія
Процес починається з приготування композицій твердих розчинів Bi₂Te3-Sb₂Te3 з ретельним контролем стехіометрії та рівнів допантів для досягнення бажаного типу та концентрації носія. Підготовлений матеріал потім ущільнюється та екструдується в умовах контрольованої температури та швидкості деформації. Параметри екструзії — температура, швидкість і коефіцієнт зменшення — визначають розмір зерен, інтенсивність текстури та щільність дефектів, усі вони впливають на термоелектричні та механічні властивості.
Обробка та складання елементів
Після екструзії злиток переробляється в термоелектричні елементи за допомогою пластин, нарізки та підготовки поверхні. Підвищена механічна міцність екструдованого матеріалу дозволяє агресивно стоншувати до 0,2 мм і точно нарізати кубики з високим виходом. Далі елементи металізуються, паяються та збираються в модулі. Перевірка якості включає перевірку розмірів, вимірювання електричних властивостей і випробування теплових характеристик.
Виробниче обладнання
Повна лінія виробництва екструдованих термоелектричних матеріалів і модулів включає:
- Піч для занурення олова: для нанесення припою на кінці елементів
- Машина з вібраційною поворотною формою: для точного позиціонування елементів
- Зварювальний апарат: Для електричного з'єднання
- Духовка: Для затвердіння та термічної обробки
- Дозатор: Для нанесення клею
- Автоматична запаювальна машина: для інкапсуляції модулів
- Машина для нарізання: для вафель і кубиків
- Машина для затвердіння: для формування паяних з'єднань
- Обладнання для паяння оплавленням: Для високонадійного паяння
- Повністю автоматична друкарська машина: для металізації візерунків
Часті запитання
У чому головна перевага екструзії перед зонним плавленням для термоелектричних матеріалів?
Екструзія створює щільну, дрібнозернисту текстуровану структуру, яка забезпечує механічну міцність, вищу за монокристали зонального розплаву. Ця перевага міцності дозволяє обробляти до тонших розмірів — до 0,2 мм — без руйнування під час різання, стоншування або складання, зберігаючи при цьому термоелектричні характеристики, конкурентоспроможні з матеріалом зонного розплаву.
Чи можуть екструдовані термоелектричні матеріали зрівнятися з термоелектричними характеристиками монокристалів?
так Завдяки контрольованій орієнтації текстури та подрібненню зерна екструдовані матеріали на основі Bi₂Te₃ досягають рухливості носія та коефіцієнтів потужності, порівнянних зі зразками зонного розплаву. Дрібнозерниста структура також вводить додаткове розсіювання фононів, що може знизити теплопровідність решітки, потенційно покращуючи загальну добротність.
Яку товщину стружки можна надійно виготовити з екструдованих зливків?
Екструдовані матеріали Bi₂Te₃-Sb₂Te₃ підтримують виготовлення термоелектричних мікросхем товщиною до 0,2 мм. Ця здатність забезпечується міцністю матеріалу на стиск (54–66 МПа) і міцністю на зсув (16–21 МПа), які забезпечують достатню структурну цілісність для надтонкої обробки та автоматизованого складання.
Чи підходять екструдовані матеріали для багатоступеневих конфігурацій ТЕС?
Абсолютно. Багатоступеневі ТЕС вимагають стабільної роботи багатьох елементів і механічної міцності під час укладання. Однорідна текстура та висока механічна міцність екструдованих матеріалів роблять їх добре придатними для цих застосувань, а технологія екструзії була спеціально застосована для виготовлення ніжок для багатоступеневих охолоджувачів, що працюють при температурах до ~140 K.
Які розміри зливків доступні для екструдованих термоелектричних матеріалів?
Стандартні розміри екструдованих зливків включають довжину 120 мм і 240 мм, діаметри 25 мм, 30 мм і 35 мм. Ці розміри підтримують як виробництво елементів micro-TEC, так і більші промислові компоненти охолодження.
Готові дослідити, як екструдовані термоелектричні матеріали можуть підвищити ефективність виробництва ТЕС і створити тоншу архітектуру пристроїв?
Зв'яжіться з нами